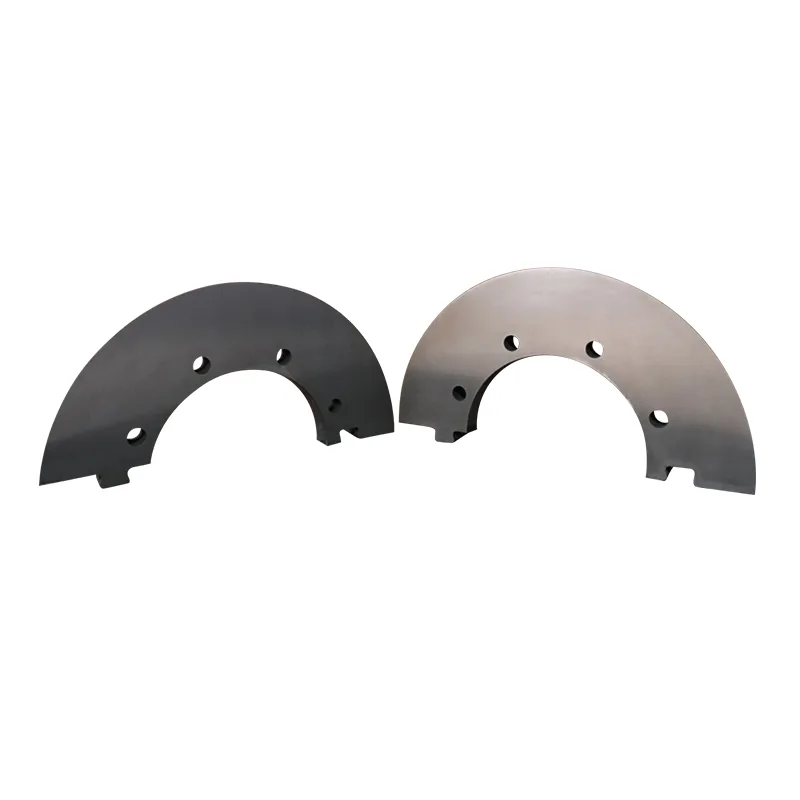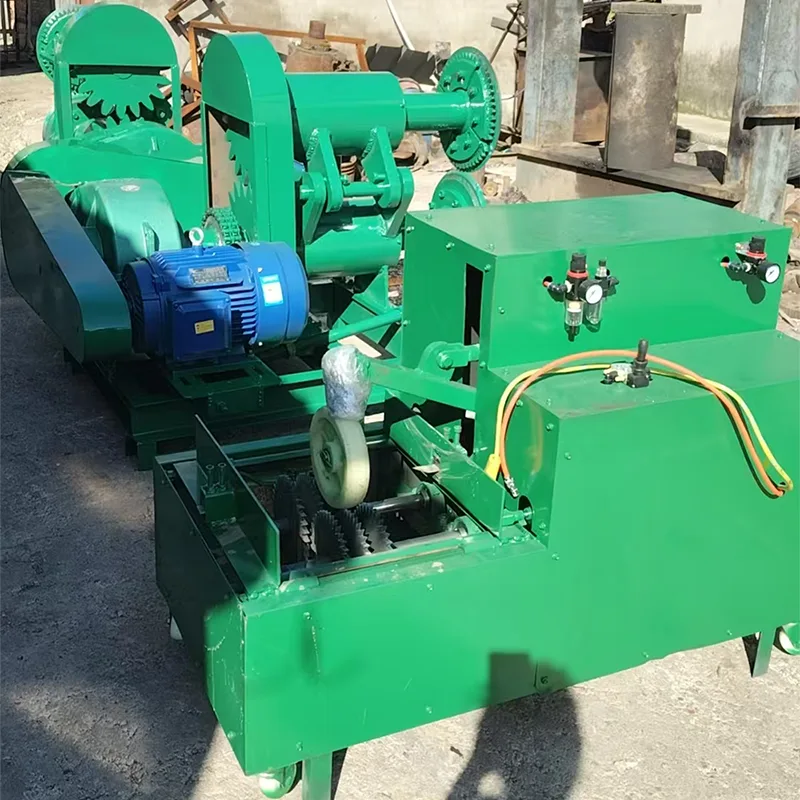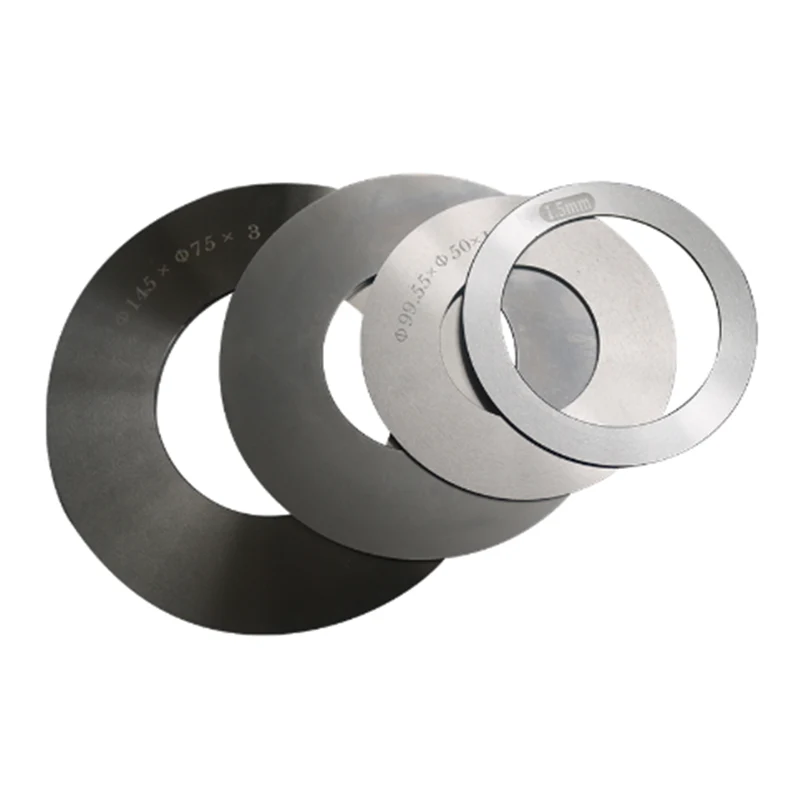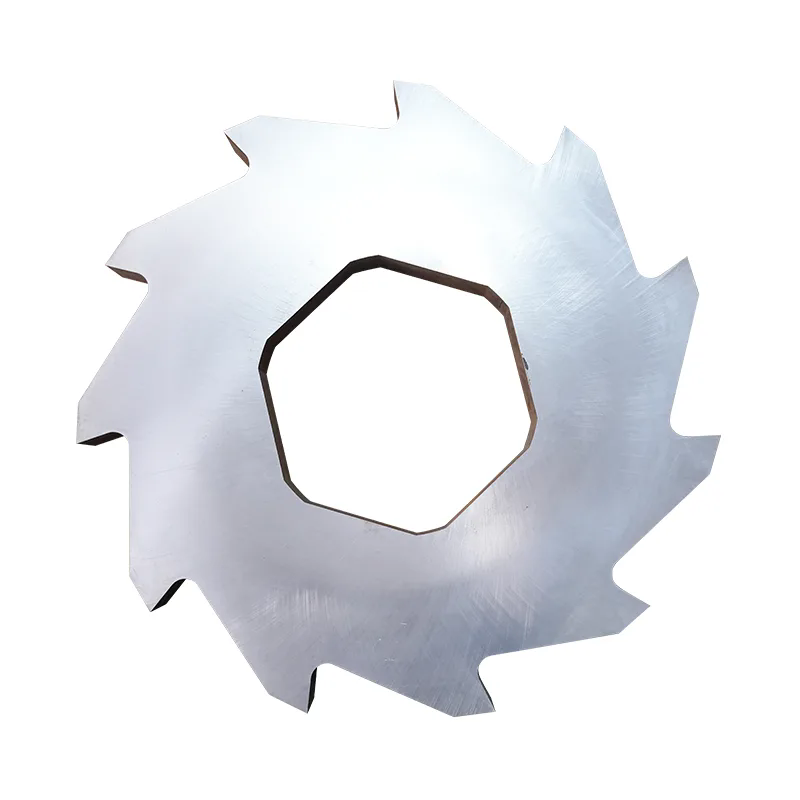
Geri dönüşümcüler ve kauçuk işleyicileri için kesici bıçak, herhangi bir lastik parçalama işleminin kalbidir. Aynı zamanda en pahalı sarf malzemesidir. Birçok tesis yöneticisi aynı soruyla tekrar tekrar karşılaşıyor: Kanatlar neden bu kadar hızlı aşınıyor, üretim neden sürekli düşüyor ve neden her değişim saatlerce süren aksama süresi ve ağır bir fatura anlamına geliyor? Cevap genellikle yalnızca bıçak malzemesinde değil, kesici kenarın geometrisinde de yatmaktadır. **Büyük eğimli bıçak**, parçalayıcınızın sert kauçuğa dönüşme şeklini değiştirebilir ve birkaç hafta içinde kendini amorti eden en basit yükseltme olabilir.
**Kesme Açısı Parçalama Verimliliğini Neden Belirler?**
Düz kenarlı bir alet kalın bir lastik yanağına çarptığında darbe kuvveti dar bir temas hattında yoğunlaşır. Kauçuk direnç gösterir, kenar hızla körelir ve motorun her kesimi tamamlamak için daha fazla çalışması gerekir. Buna karşılık, bir**büyük eğimli bıçak**kesme yükünü daha geniş, açılı bir yüzeye yayar. Kama şeklindeki kenar, kauçuğa daha az dirençle nüfuz eder, daha temiz kesimler üretir ve ağır kamyon lastikleri veya çelik kuşaklı kasaları beslerken bile istikrarlı bir üretim sağlar. Bu nedenle giderek daha fazla parçalayıcı operatörü, rotorlarını yeniden inşa ederken bıçak setlerini büyük konik tasarımlara değiştiriyor.
**Büyük Bir Eğimli Bıçak Toplam İşletme Maliyetini Nasıl Düşürür**
Maliyet sadece bıçağın fiyat etiketi değildir. Toplam işletme maliyeti enerji tüketimini, değiştirme sıklığını, arıza süresini ve işçiliği içerir. Bu bıçak geometrisi daha az kuvvetle kestiğinden, motor malzeme tonu başına daha az akım çekerek aylarca süren sürekli çalışma boyunca elektrik tasarrufu sağlar. Açılı kenar ayrıca keskinliğini daha uzun süre korur, bu da bakım aralıkları arasında daha az değişiklik yapılması ve daha az hurda üretilmesi anlamına gelir. Bir rotor, uygun şekilde ısıl işlem görmüş, yüksek aşınmaya sahip bir alaşımla donatıldığında**büyük eğimli bıçak**, tesisler genellikle geleneksel düz bıçaklara kıyasla servis aralığının iki katına çıktığını ve bu durumun doğrudan kârlılığı iyileştirdiğini bildiriyor.
**Üretim Hattınız için Doğru Bıçağı Nasıl Seçersiniz**
Doğru bıçağı seçmek herkese uyan tek boyutlu bir karar değildir. Bıçak malzemesini (Cr12MoV veya yüksek kromlu alaşımlar gibi alaşımlı çelik kaliteleri), ısıl işlemi ve sertlik seviyesini ve besleme malzemenize uygun tam şev açısını değerlendirmelisiniz. Lastiklerin tamamını çelik kayışlarla işlerseniz, daha sert bir kenar ve orta bir açı size daha iyi hizmet edecektir; Çoğunlukla yumuşak kauçuk blokları kesiyorsanız daha dik bir eğim size daha hızlı, daha düzgün bir kesim sağlar. Tedarikçinize her zaman bıçağın rotor boyutlarınıza göre özelleştirilip özelleştirilemeyeceğini ve yeniden bileme hizmetlerinin mevcut olup olmadığını sorun, çünkü birkaç kez yeniden bilenebilen bir bıçak, değiştirilmesi gereken ucuz bir bıçaktan çok daha değerlidir.
Bir sürüme yükseltme**büyük eğimli bıçak**bir trend değil; verimlilik, dayanıklılık ve maliyet kontrolünde ölçülebilir bir gelişmedir. Parçalayıcınız verimi kaybediyorsa, bıçaklar yanıyorsa veya besleme zorluğuyla boğuşuyorsa, bıçak geometrinizi gözden geçirmenin ve hattınız için doğru çözümü üretebilecek bir üreticiyle konuşmanın zamanı gelmiştir. Tek rotorla başlayın, sonuçları ölçün ve bırakın rakamlar sizin adınıza karar versin.